


Hvis du er involvert i vannforsyning, gassdistribusjon eller industrirør, er forkortelsen HDPE vises i nesten alle spesifikasjonsark, kataloger og anbudsdokumenter. Enkelt sagt, HDPE — polyetylen med høy tetthet — er en semi-krystallinsk termoplast laget ved å polymerisere etylen under lavt trykk med spesialiserte katalysatorer. Det kombinerer seighet, lav vekt og enestående kjemisk stabilitet, og det er derfor det har blitt standardmaterialet for nedgravde rørledninger, damforinger og kraftig emballasje. Den praktiske definisjonen for ingeniører og kjøpere er smalere: HDPE er en familie av polyetylenkvaliteter med en tetthet mellom 0,941 og 0,965 g/cm³, en smeltestrømindeks tilpasset produksjonsprosessen, og en minimumskravet styrke som gjør det mulig å beregne langsiktige trykkklasser i henhold til standarder som ISO 9080.
Hva står HDPE for?
HDPE = H igh- D enhet P oly E tylen
HDPE står for polyetylen med høy tetthet . Navnet er ikke bare et merke - det beskriver en målbar forskjell i molekylstruktur. Polyetylenkjeder i HDPE har svært lite forgrening, så kjedene justeres og pakker seg inn i krystallinske områder. Denne pakningen produserer et materiale med høyere tetthet, stivhet og strekkstyrke enn polyetylen med lav tetthet (LDPE) eller lineær polyetylen med lav tetthet (LLDPE).
PE80 og PE100: Klassifiseringen av rørkvalitet
I rørindustrien klassifiseres HDPE-harpikser etter minimumsstyrke (MRS). PE80 har en MRS på 8 MPa og PE100 har en MRS på 10 MPa. Når en spesifikasjon krever HDPE-rør, refererer det nesten alltid til PE80- eller PE100-forbindelser med en oksidativ induksjonstid, carbon black-innhold og langsom sprekkvekstmotstand definert av materialstandarder som ISO 4437 for gass eller ISO 4427 for vann.
Hvordan produseres HDPE?
HDPE-produksjon starter med etylengass (C2H4), vanligvis hentet fra nafta-cracking eller naturgassbehandling. Gassen polymeriseres i en lavtrykksreaktor ved bruk av Ziegler-Natta eller krom (Phillips) katalysatorer. Valget av katalysator kontrollerer kjedeforgrening, molekylvekt og molekylvektfordeling - som alle påvirker den endelige harpiksens bearbeidbarhet og mekaniske egenskaper.
Etter polymerisering er basisharpiksen blandet med tilsetningsstoffer: kjønrøk for UV-beskyttelse, antioksidanter for termisk stabilitet og pigmenter for identifikasjon. Blandingen ekstruderes til pellets, og rørprodusenter smelter pellets og skyver dem gjennom en dyse for å danne rørveggen. Røret blir deretter dimensjonert under vakuum, avkjølt i vannbad og kveilet eller kuttet i lengde.
Nøkkelegenskaper som definerer HDPE
For en produktingeniør er definisjonen av HDPE best uttrykt av egenskapsprofilen. Dette er de typiske publiserte områdene du finner i harpiksleverandørens datablad:
- Tetthet : 0,941–0,965 g/cm³ (ISO 1183)
- Strekkfasthet ved flyt : 20–31 MPa (ISO 527)
- Smeltepunkt : 126–135 °C
- Kontinuerlig servicetemperatur : -40 °C til 60 °C for trykkrørapplikasjoner
- Vannabsorpsjon : mindre enn 0,01 % på 24 timer
- Kjemisk motstand : utmerket mot de fleste syrer, alkalier og salter; anbefales ikke for konsentrerte oksiderende syrer
Tetthet av HDPE sammenlignet med andre rørtermoplaster (typiske verdier, g/cm³)
Tetthetsverdien er viktig fordi den korrelerer med krystallinitet. PE100-harpikser sitter vanligvis nær den øvre enden av tetthetsområdet, noe som gir dem høyere kortsiktig styrke og stivhet. Avveiningen er en liten reduksjon i duktilitet ved svært lave temperaturer, derfor bør rørveggtykkelse og slagkrav alltid kontrolleres mot den aktuelle standarden.
HDPE vs andre termoplaster som brukes i rør
Plassering av HDPE ved siden av PVC, PP og PVDF bidrar til å forklare hvor det er den sterkeste kandidaten og hvor en annen harpiks er mer passende. Figurene nedenfor er representative verdier fra standard materialdatablad.
| Materiale | Tetthet (g/cm³) | Flytestyrke (MPa) | Kontinuerlig temp. (°C) | Typisk piperolle |
|---|---|---|---|---|
| LDPE | 0,91–0,93 | 8–16 | -40 til 60 | Ikke-trykk og tynnveggede rør |
| HDPE | 0,941–0,965 | 20–31 | -40 til 60 | Trykkrør for vann, gass og slurry |
| PP | 0,89–0,91 | 25–35 | 0 til 90 | Drenering, kjemisk overføring, varmtvannssystemer |
| PVC-U | 1.40–1.55 | 40–55 | 0 til 60 | Vannforsyning, kloakk og ledning |
| PVDF | 1,75–1,80 | 40–55 | -30 til 140 | Kjemikalie- og halvlederrør med høy renhet |
Typisk strekk flytegrense for rørtermoplaster (MPa)
To praktiske konklusjoner følger av sammenligningen. For det første er HDPE den mest slagtolerante av polyolefinene og sveiser til en monolitisk, lekkasjefri skjøt – egenskaper som gjør den ideell for nedgravd infrastruktur. For det andre har ikke HDPE stivheten eller høytemperaturvurderingen til PVC-U eller PVDF, så lange spenn og varme prosesslinjer krever nærmere designgjennomgang.
HDPE-rør: Hvor definisjonen møter praksis
Når HDPE er formet til rør, oversettes definisjonen direkte til installasjons- og driftsfordeler. Et PE100 HDPE-rør er fleksibelt nok til å kveiles for innføring uten grøft, men likevel sterkt nok til å motstå trafikkbelastninger og bakkebevegelser. Fusjonssveising skaper en skjøt like sterk som selve rørveggen, og eliminerer risikoen for skjøtelekkasje som plager mekaniske systemer.
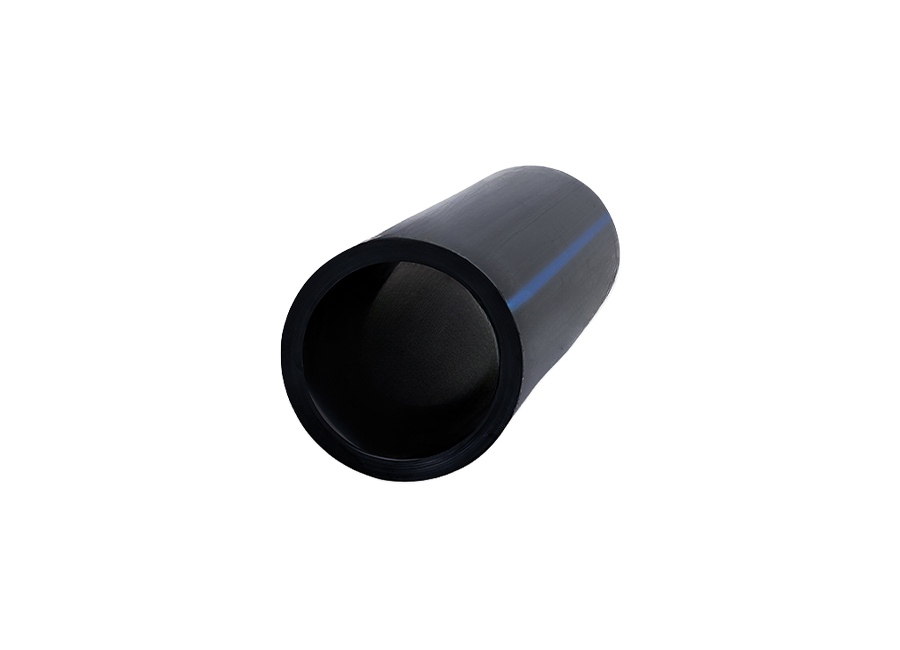 PE100 HDPE-rør for vannledninger og grøftefri installasjon Dette PE100 HDPE-røret kommer i flere SDR-trykkklasser og støtter smeltesveising for lekkasjebestandige skjøter. Den passer til kommunale vannsystemer og entreprenører som trenger langsiktig holdbarhet under ISO-standarder. Se produkt →
For kommuner og entreprenører er de relevante tallene testkriteriene gitt i ISO 4427: langsiktig hydrostatisk styrke, motstand mot langsom sprekkvekst og motstand mot rask sprekkforplantning. En riktig utformet HDPE vannledning opprettholder sin integritet for 50 år eller mer ved 20 °C driftstemperatur, i henhold til ISO 9080-regresjonsdata.
Isometrisk struktur av et HDPE-rør med en elektrofusjonssokkel
Beslag og sammenføyningsmetoder
Et HDPE-rørsystem er bare så godt som skjøtene. De dominerende metodene er:
- Rumpefusjon — rørendene smeltes på en varmeplate og presses sammen under kontrollert kraft, og danner en homogen sveis.
- Elektrofusjon — en beslag med innebygde motstandsspoler er klemt over røret; strøm smelter koblingen og røroverflatene for å skape en fusjonsbinding.
- Mekaniske ledd — flensforbindelser, gjengede eller kompresjonsforbindelser som hovedsakelig brukes til overganger til andre materialer og for demonteringspunkter.
Stumfusjon foretrekkes for ny ledning og for rør med tykke vegger, fordi skjøten oppnår full rørstyrke uten ekstra materialer. Hvert PE-støtfusjonssystem bruker en standard pool av komponenter: albuer, T-stykker, reduksjonsstykker, endestykker og flenser som har samme trykkklassifisering som rørveggen.
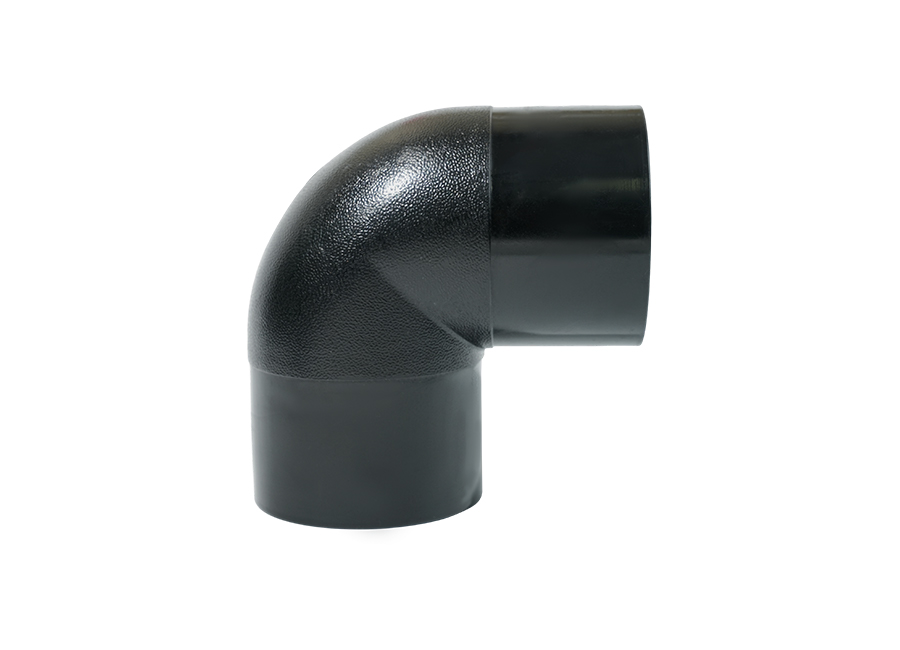 HDPE PE100 90 graders albue for rumpefusjonssystemer Denne 90-graders albuen muliggjør rettvinklede svinger i nye nett- og tykkveggede rørinstallasjoner. Den samsvarer med trykkklassifiseringen til røret og er egnet for oppsett som krever presise retningsendringer. Se produkt →
Elektrofusjon, derimot, er valgt for reparasjoner, grenforbindelser, sal-tees og installasjoner der det er for trangt for en butt fusion maskin. Elektrofusjonsfittings er enkle å plassere i en grøft og kan overvåkes automatisk av sveisemaskinen.
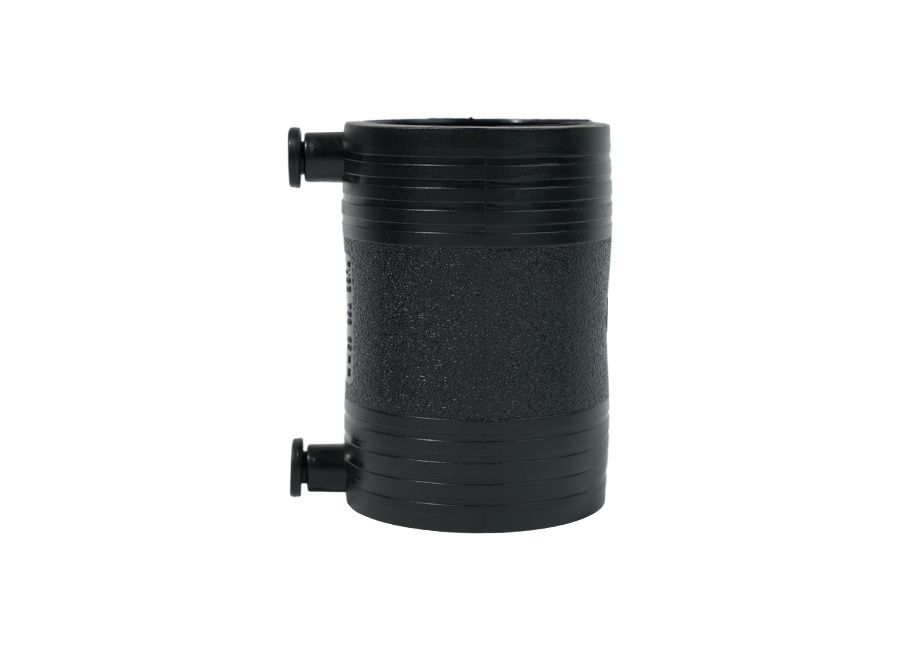 HDPE elektrofusjonskobling for reparasjoner og trange steder Laget av PE100 og kobber, gir denne elektrofusjonskoblingen sterk tetning og korrosjonsbestandighet. Den er ideell for grentilkoblinger, reparasjoner eller installasjoner der støtfusjonsutstyr ikke får plass. Se produkt →
Hvordan velge riktig HDPE-rørkvalitet
Uttrykket "HDPE-rør" er ikke et enkelt produkt; karakteren og dimensjonsforholdet bestemmer trykkklassifiseringen. Nøkkelsjekker er:
- PE80 vs PE100 — PE100 gir en tynnere vegg for samme trykk, reduserer vekten og øker borestørrelsen.
- SDR (standard dimensjonsforhold) — forholdet mellom ytre diameter og veggtykkelse. SDR17 med PE100 er klassifisert som PN10, SDR11 med PE100 er PN16.
- Carbon black innhold — for UV-eksponerte overjordiske rør bør blandingen inneholde 2–2,5 % carbon black, kontrollert i henhold til ISO 4427 eller lignende spesifikasjoner.
- Sertifisering — se etter ISO 9001 fabrikkproduksjonskontroll, tredjeparts typetesting og sporbare materialsertifikater.
For en dypere titt på hvordan kjemikalier og tid påvirker HDPE-rør, les vår teknisk gjennomgang av HDPE-korrosjon og kjemikaliebestandighet . Produsenter som f.eks Huada Plastics publiser komplette PE-rør- og fittingserier med matchende trykkklassifiseringer, noe som forenkler valgprosessen når du trenger et testet, dokumentert system.
Hva brukes HDPE til?
Utover rør gjelder samme materialdefinisjon i mange produkter. De vanligste applikasjonene er:
- Strømnettet for drikkevann
- Distribusjonsnett for naturgass
- Kloakk og overvannsavløp
- Gruvedriftsslurry og avgangstransport
- Landbruksvanningssystemer
- Telekom og elektriske kabelkanaler
- Kjemikalielagringstanker og beholdere
- Matvaregodkjent emballasje og flasker


